在电缆生产中,导线要经过许多工位:拉丝、退火、绞合、绝缘、屏蔽和收线。在每个工位上,引导导线的零件都会磨损。Traydon 可根据询价采购这些零件、原材料和机器。
本页沿着导线的流向展开,列出每个工位的典型零件。
电缆生产 3D 视图
从放线架上的线材到成品线盘:机器如同在车间中一样呈蛇形排列,地面上的红色箭头标示导线的流向。将鼠标指向编号或机器,即会弹出说明气泡。
将鼠标指向编号或机器,即会弹出说明气泡,无需点击。在手机上请点按编号。拖动可旋转视图。
所有工位和零件
1. 放线
线材从放线架上的盘卷或线盘放出,送入拉丝机。
- 1 :电缆生产的原材料:铜或铝的轧制线材,直径通常约 8 mm,以盘卷形式供货。
- 2 :将线材从盘卷上引出,并通过制动器和导轮使其保持均匀张力。
2. 拉丝
拉丝机将线材拉过孔径逐渐减小的拉丝模。线材变得更细、更长、强度更高。
- 3 :带有极硬漏斗形模孔的工具,材质为硬质合金或金刚石。每道拉丝模将线径缩小一级——是典型的易损件。 在知识库中了解更多:拉丝模
- 4 :驱动的塔轮,将线材拉过拉丝模。其工作面带有耐磨涂层,通常为陶瓷或硬质合金。 在知识库中了解更多:拉丝塔轮
- 5 :电机和齿轮箱以分级速度驱动各塔轮。典型备件:轴承、联轴器、齿轮。
3. 退火
在退火装置中,硬拉线材通过电流加热,重新变得柔软而有韧性。
- 6 :将退火电流传导至运行中的线材。其工作面会磨损,需定期修复或更换。 在知识库中了解更多:接触轮
- 7 :碳刷将电流传导至旋转的接触轮。碳刷和刷握是退火装置的典型易损件。 在知识库中了解更多:碳刷和刷握
4. 绞合
绞线机将多根单线绞合成股线,或将多根线芯绞合成缆芯。
- 8 :承载单线的线盘并绕机器轴线旋转。包括线盘轴承、制动器和驱动装置。 在知识库中了解更多:带线盘的绞笼
- 9 :各单线在绞合点汇合。由硬质合金或陶瓷制成的模具使绞线成型并压实。 在知识库中了解更多:并线模
- 10 :陶瓷制成的导眼、衬套和导管引导线材,且不损伤其表面。 在知识库中了解更多:导线器和导纱器
5. 挤出
挤出机熔化塑料粒料,并在机头中将其作为绝缘层或护套包覆在导体外。
- 11 :熔体在此与穿过的导体相遇。机头内的模套和模芯决定壁厚和圆度。 在知识库中了解更多:挤出机头
- 12 :螺杆在加热的机筒中输送、压缩并熔融颗粒料。加热圈和温度传感器使各区保持在设定温度。 在知识库中了解更多:挤出机螺杆和机筒
- 13 :供给颗粒料和色料;通常配有干燥机和输送装置。
6. 冷却和检测
在冷却水槽中,绝缘层在水中固化。随后由测量仪检查外径和绝缘。
- 14 :分为若干段的水浴,部分段的温度分级设置。包括泵、喷嘴和吹干装置。
- 15 :承载并引导仍较软的电缆通过水槽。工作面和轴承必须保持转动顺畅。
- 16 :火花试验机施加高压,以发现绝缘层中的缺陷。其他测量仪测量直径和壁厚。 在知识库中了解更多:火花试验机和测量仪
7. 收线
收线装置将成品电缆逐层缠绕到线盘上。
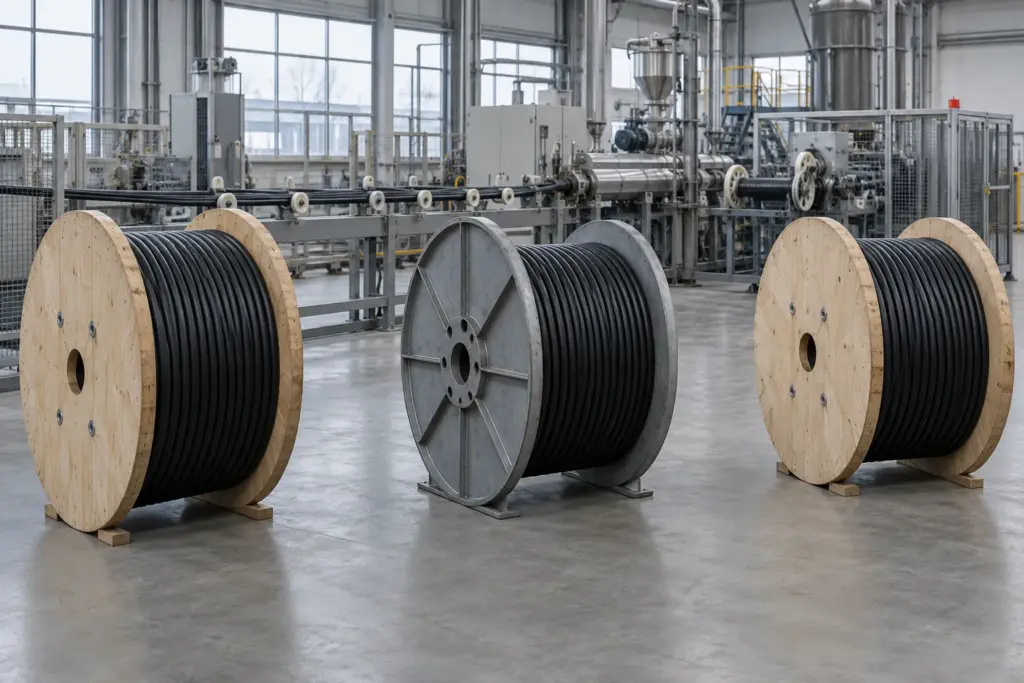
- 17 :承载成品电缆,用于存放和运输,材质为木材或钢材。
- 18 :收线时使电缆往复移动,使其逐层整齐排列。辊子、丝杠和轴承会磨损。
电缆生产各环节的需求
零件和原材料
陶瓷件
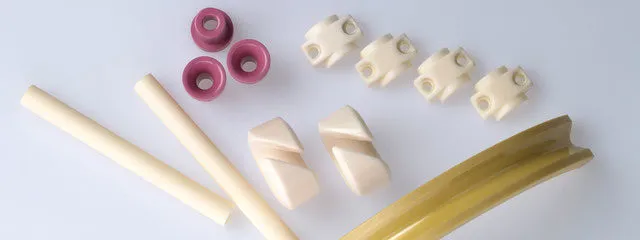
用于线材摩擦部位的陶瓷衬套、导向件和导杆。
屏蔽和铠装用带材
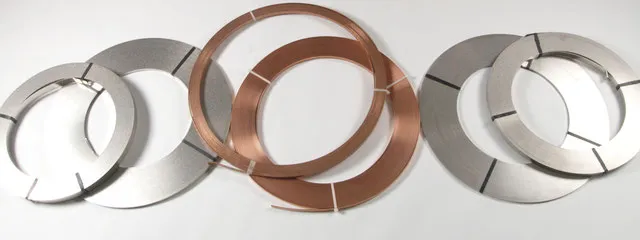
绕成卷状的钢带和铜带。
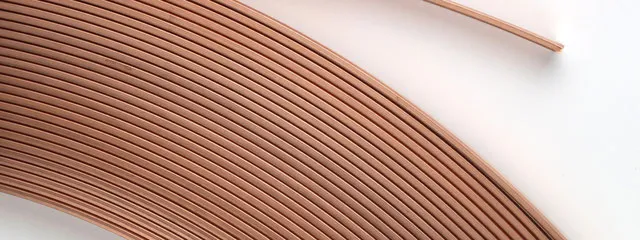
铜带
用于屏蔽的薄铜带。
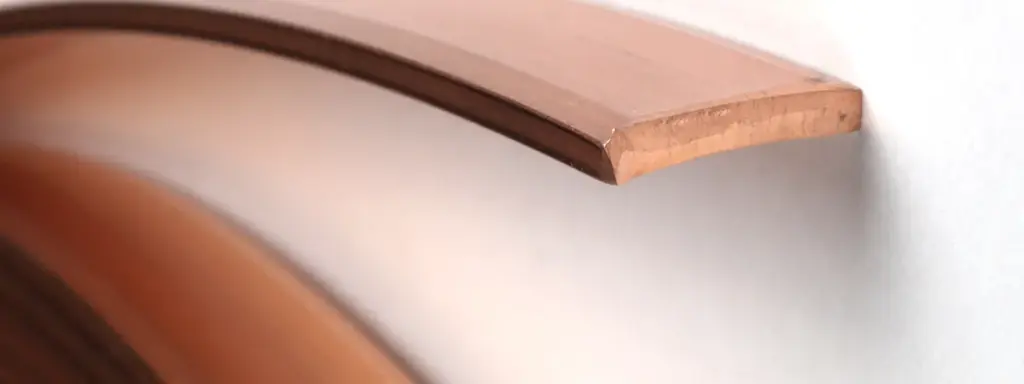
扁铜线
用作导体材料的扁线。
导轮和导向件详解
根据我们以往网站的信息,导向轮和导线轮标准采用铝制,并在轮槽内带有陶瓷或碳化钨基耐磨保护层。这样既使导轮保持轻巧,工作面又能经受线材的磨损。
此外还有塑料压辊和托辊,以及用于导线器和导纱器的陶瓷件。
有帮助的信息
- 导轮:直径、轮槽型线、内孔、材质和所需涂层
- 拉丝工具:线材材质、入口和出口直径、模套尺寸
- 原材料:材质或层结构、厚度、宽度、数量和单位
- 现有零件的图纸或照片
常见问题
什么是拉丝模?
拉丝模是一种带有极硬漏斗形模孔的工具。线材被拉过模孔后变细变长。模芯通常由碳化钨或金刚石制成。
导线轮为什么要涂层?
运行中的线材会在轮槽中磨出沟痕。陶瓷或硬质合金涂层可延长使用寿命,并保护线材表面。
Traydon 也采购电缆机械吗?
我们以往的网站将电缆机械列为工业设备的一部分。能否采购某台具体设备,需针对每项询价逐一确认。
相关领域
询价电缆行业所需物品
附图纸、照片或材料数据。